


Gwo dyamèt an kwiv rondelles
Ranje pwa: 0.5g-500kg
Dimansyon tolerans: ± 0.1 mm
Tanpri bay espesifikasyon pwodwi pou nou ka ofri prix espesifik ak MOQ.
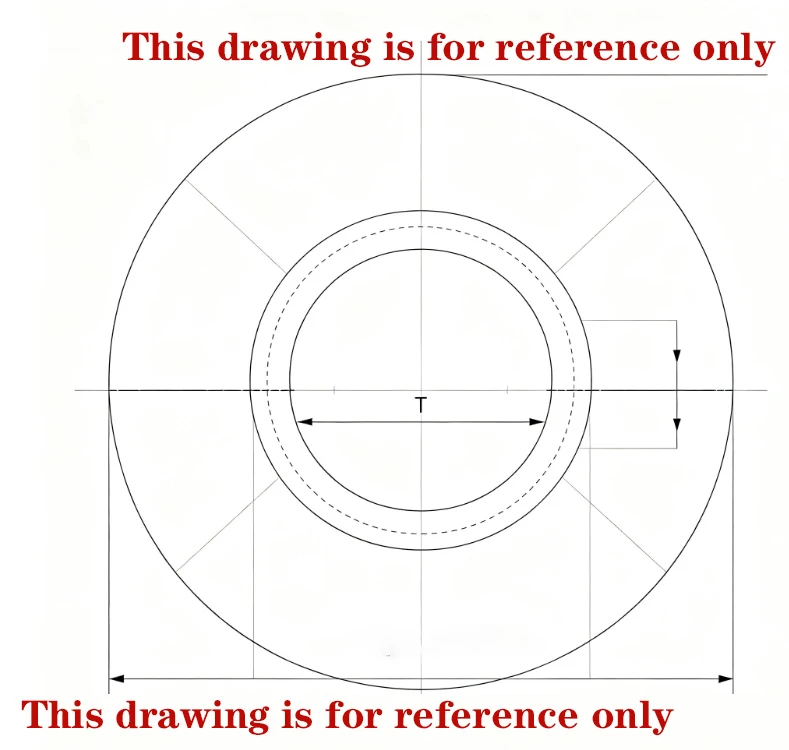
Pwosesis fabrikasyon gwo dyamèt an kwiv rondelles baze sou egzijans presizyon dimansyon ak anjeneral itilize teren Stamping oswa vire ba. Pou espesifikasyon ak yon dyamèt ekstèn ki mwens pase 150 mm, gwo -Stamping presizyon vitès ka asire bon jan kalite kwen ak yon to itilizasyon materyèl ki gen plis pase 85%, pandan y ap Joint ak yon dyamèt ekstèn ki gen plis pase 200 mm yo trete pa CNC vire. Malgre ke pousantaj itilizasyon materyèl redwi a apeprè 60%, yo ka jwenn pi wo konsistans dimansyon ak fini sifas yo. Dapre ASTM E18 Rockwell tès dite a, dite nan kwen an Stamping ka rive HRB 75 a 82 akòz redi travay frèt, ki se apeprè 12% pi wo pase HRB 68 a 72 nan zòn santral la. Gradyan dite sa a pèmèt zòn kwen an gen yon pi gwo rezistans nan entrizyon lè yon gwo -dyamèt gasket sibi chaj inegal, efektivman anpeche kwen an nan tèt boulon yo te entegre nan sifas la nan gasket la ak sa ki lakòz prechaj detant.
Nan aplikasyon pou tanperati ki wo -, pwopriyete mekanik yo nan garnitur an kwiv piti piti diminye kòm tanperati a ogmante, men diferans lan nan karakteristik ekspansyon tèmik ant yo ak bride asye adjasan bezwen yo dwe konsidere nan konsepsyon an. Dapre metòd mezi ASTM E228 tèmik ekspansyon koyefisyan, mwayèn koyefisyan ekspansyon lineyè an kwiv C27000 nan seri 20 a 200 degre Sèlsiyis se 20.4 mikron pou chak mèt pou chak Kelvin, pandan y ap asye kabòn òdinè se sèlman 11.7 mikron pou chak mèt pou chak Kelvin. Lè tanperati fonksyònman an monte soti nan tanperati chanm a 150 degre Sèlsiyis, ekspansyon radial yon machin pou lave an kwiv ak yon dyamèt ekstèn 100 milimèt se apeprè 0.26 milimèt. Ekspansyon sa a ka pasyèlman konpanse pou pèt pre-fòs pi sere ki te koze pa elongasyon tèmik boulon an.
Dapre ASTM E9 tès konpresyon tanperati ki wo, apre yo fin aplike yon estrès konpresiv nan 200 MPa epi kenbe chaj la pou 100 èdtan nan 200 degre Sèlsiyis, tansyon an fluaj nan gasket la se apeprè 0.2%, ki se pi ba anpil pase 0.6% nan kwiv pi endistriyèl nan menm tanperati a, ki endike ke kwiv gen pi bon rezistans ranpe. Se poutèt sa, gwo -rond kwiv dyamèt ka kowòdone epi kenbe presyon poze sele atravè pwòp deformation tèmik yo nan sitiyasyon altène tanperati, tankou bride tiyo vapè ak koòdone ponp lwil oliv cho. An menm tan an, konduktiviti tèmik ki ba yo se apeprè 110 Watt pou chak mèt pou chak Kelvin mezire selon metòd flash lazè ASTM E1461, sa ki ka modere diminye kondiksyon chalè boulon ak pwoteje pè a fil kont aje twòp tèmik.
Paramèt
Desen Design & Konfime
Jwenn desen nan men kliyan oswa pwodwi desen ki baze sou echantiyon yo oswa espesifikasyon yo.
Desen yo, pwodwi matyè premyè, tretman sifas, ak lòt detay yo ateste pa tou de pati yo.
Pri & Lòd
Bay yon quote, asire ke kantite lòd la egzat, epi enkli tout detay ki enpòtan,
tankou kondisyon peman, kondisyon komès, kalite anbalaj, elatriye.

Pwodiksyon ak anbake
Swiv desen orijinal yo ak echantiyon yo egzakteman lè pwodwi machandiz yo.
Li te ak anpil atansyon pake epi delivre bay kliyan yo apre yon enspeksyon final.


Baj popilè: gwo dyamèt an kwiv rondelles, Lachin gwo dyamèt an kwiv rondelles fabricants, ke founisè, faktori
On
NonPwochen
NonOu ka renmen tou


Voye rechèch